Apakah Hot Dip Galvanizing?
Galvanizing hot dip ialah proses-perlindungan kakisan fabrikasi di mana komponen keluli atau besi yang telah dibersihkan direndam sepenuhnya dalam tab mandi zink cair, biasanya dikekalkan pada815–850 darjah F (435–455 darjah )dengan kimia mandi zink yang dinyatakan di bawahASTM B6. Apabila permukaan keluli menyentuh zink cair, zink bertindak balas dengan besi dan membentuk-lapisan aloi besi zink dengan lapisan zink luar. Tindak balas metalurgi ini adalah perbezaan teras antara galvanizing hot dip dan salutan permukaan mudah.
Oleh kerana proses itu dijalankan selepas memotong, menggerudi, mengimpal dan membentuk, salutan bergalvani celup panas-boleh melindungi tepi, bucu, lubang bolt, kawasan kimpalan, kurungan dan geometri fabrikasi yang kompleks dalam satu kitaran rendaman. Ini menjadikannya sesuai untuk bahagian keluli yang terdedah kepada suasana luar, kelembapan tumbuhan, garam jalan, air percikan, dan selang penyelenggaraan yang panjang, termasuk bingkai struktur, penyokong paip, pagar, perkakasan utiliti dan pemasangan keluli yang direka.
Kualiti keluli tergalvani celup-panas tidak dinilai dengan kecerahan sahaja. Pemeriksaan profesional biasanya memfokuskan pada ketebalan salutan, kesinambungan permukaan, lekatan, kawasan kosong atau tidak bersalut, keadaan pembaikan dan piawaian yang berkenaan sepertiASTM A123, ASTM A153, ASTM F2329, ASTM A780, atauISO 1461. Dari segi praktikal, galvanizing hot dip dipilih apabila bahagian keluli memerlukan salutan zink yang boleh diukur dan tahan lama yang boleh melindungi permukaan fabrikasi sebenar dan bukannya hanya memberikan penampilan yang bersih.
Bagaimanakah Galvanisasi Panas-Berfungsi?
Hot{0}}galvanizing berfungsi melalui tindak balas metalurgi terkawal antarazink cair dan permukaan keluli yang bersih. Selepas nyahgris, penjerukan dan pengaliran, permukaan keluli bebas daripada minyak, karat, skala kilang dan oksida, membolehkan zink cair menyentuh besi kosong secara langsung. Sebaik sahaja bahagian itu memasuki cerek zink, zink membasahi permukaan dan mula meresap ke dalam lapisan luar keluli.
Semasa rendaman, zink dan besi bertindak balas membentuk satu sirizink-lapisan antara logamyang tumbuh dari permukaan keluli ke luar. Apabila bahagian itu ditarik balik, lapisan zink yang kebanyakannya tulen kekal di luar dan menjadi pejal sebagai permukaan akhir. Hasilnya ialah sistem salutan yang diikat pada keluli melalui tindak balas, bukan semata-mata dilekatkan oleh lekatan mekanikal, yang membantu salutan mengikut tepi, bucu, zon kimpalan, lubang bolt dan butiran rekaan lain apabila pembersihan, pengudaraan dan saliran dikawal dengan betul.
Proses ini boleh difahami dalam tiga peringkat:
- Permukaan keluli dibersihkan secara kimiajadi zink boleh menghubungi besi kosong.
- Zink cair bertindak balas dengan besidan membentuk zink-lapisan antara logam.
- Salutan melindungi kelulimelalui perlindungan halangan, perlindungan korban dan-pembentukan patina zink jangka panjang.
Inilah sebabnya mengapa penyediaan permukaan adalah kritikal. Jika minyak, karat, skala kilang, cat, sanga kimpalan atau oksida kekal di permukaan, zink tidak boleh membentuk lapisan tindak balas berterusan. Hasilnya mungkin bintik-bintik kosong, pertumbuhan salutan yang lemah, atau kesinambungan salutan yang lemah.
Keluli bergalvani celup panas-melindungi logam asas dalam beberapa cara:
- Perlindungan penghalang:salutan zink memisahkan keluli daripada oksigen, lembapan, dan media menghakis.
- Perlindungan katodik:jika salutan tercalar, zink akan menghakis secara keutamaan dan membantu melindungi keluli terdedah berdekatan.
- Perlindungan patina:selepas luluhawa, permukaan zink menghasilkan produk kakisan yang stabil yang memperlahankan kadar kakisan.
Gabungan inilah yang menjadikan galvanizing hot dip berbeza daripada banyak lapisan zink nipis atau sistem cat.
Langkah-langkah Proses Galvanizing Hot Dip
Galvanizing hot dip bermula dengan penyediaan permukaan, kerana zink cair hanya boleh bertindak balas dengan betul dengan keluli bersih. Minyak, karat, skala kilang, sanga kimpalan atau lembapan yang terperangkap boleh menghalang pembasahan zink dan membawa kepada bintik-bintik kosong atau pertumbuhan salutan yang tidak sekata. Selepas pembersihan dan pengaliran, keluli direndam dalam zink cair, di mana zink-lapisan aloi besi terbentuk di permukaan. Pemeriksaan akhir kemudiannya menyemak sama ada salutan itu berterusan, boleh diukur dan boleh diterima untuk perkhidmatan.
| Langkah | Proses | Tujuan Teknikal |
|---|---|---|
| 1 | Penyahgris / pembersihan kaustik | Menanggalkan minyak, gris, kotoran dan pencemaran organik |
| 2 | Penjerukan | Mengeluarkan karat dan skala kilang dari permukaan keluli |
| 3 | Membilas | Mengurangkan pembawaan bahan kimia-antara tangki |
| 4 | Berubah-ubah | Mengeluarkan oksida ringan dan membantu zink cair membasahi keluli |
| 5 | Pengeringan / pemanasan awal | Mengurangkan kelembapan sebelum rendaman |
| 6 | Rendaman dalam zink cair | Membentuk zink-lapisan aloi besi melalui tindak balas metalurgi |
| 7 | Penarikan dan saliran | Mengeluarkan zink berlebihan dan mengawal pembentukan salutan |
| 8 | Menyejukkan | Menstabilkan permukaan salutan |
| 9 | Pemeriksaan | Memeriksa ketebalan salutan, penampilan, bintik kosong dan kawasan pembaikan |

Muat turun:Senarai Semak Proses Galvanizing Hot Dip
Dalam kebanyakan operasi galvanizing kelompok, keluli fabrikasi dicelup selepas memotong, mengimpal, menggerudi, atau membentuk. Ini penting kerana tepi, lubang, kawasan yang dikimpal dan permukaan yang difabrikasi semuanya boleh menerima salutan zink dalam satu kitaran rendaman, dengan syarat reka bentuk membenarkan pengudaraan dan saliran yang betul.
Lapisan Salutan HDG dan Perlindungan Kakisan
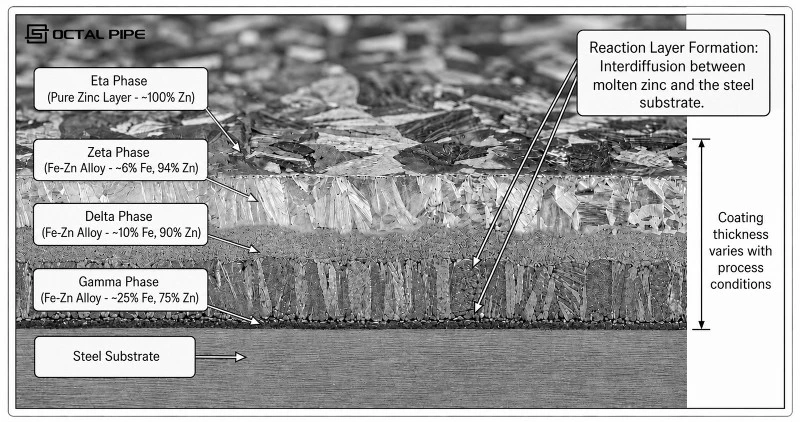
Struktur salutan adalah titik teknikal yang paling penting dalam galvanizing hot dip. Salutan bergalvani celup-panas bukanlah satu filem zink tulen. Ia ialah sistem berlapis yang dibentuk melalui resapan dan tindak balas antara zink dan besi. Salutan HDG biasa termasuk zink-lapisan aloi besi berhampiran permukaan keluli dan lapisan zink tulen di bahagian luar.
| Zon Salutan | Lapisan Biasa | Ciri Utama | Fungsi |
|---|---|---|---|
| Logam asas | Substrat keluli | Bahan struktur | Memberi kekuatan dan kapasiti beban |
| Lapisan aloi dalam | Lapisan gamma | Lapisan tindak balas besi zink-nipis berhampiran keluli | Mencipta ikatan metalurgi pertama |
| Lapisan aloi tengah | Lapisan delta | Lapisan aloi besi-zink padat | Menambah kekerasan dan rintangan lelasan |
| Lapisan aloi luar | Lapisan Zeta | Lapisan aloi yang kaya-zink | Menyokong ketebalan dan ketahanan salutan |
| Permukaan luar | lapisan eta | Kebanyakannya zink tulen | Menyediakan permukaan luluhawa dan perlindungan korban |
| Permukaan terluluhawa | Patina zink | Produk kakisan zink yang stabil | Memperlahankan kakisan selanjutnya dalam pendedahan atmosfera |
Muat Turun:Panas-Panduan Perlindungan Anatomi Salutan Galvani dan Kakisan
Lapisan aloi besi-zink adalah lebih keras daripada zink tulen dan terikat kuat pada keluli. Ini membantu salutan menahan kerosakan pengendalian, mengangkut lelasan, sentuhan pemasangan, dan haus setempat pada tepi atau sudut. Lapisan Eta luar lebih lembut dan lebih mulur, yang membantu menyerap kesan kecil dan menyediakan permukaan zink utama untuk luluhawa.
Mengapa Struktur Berlapis Penting
Salutan berlapis memberikan-keluli bergalvani celup panas beberapa kelebihan praktikal:
- Salutan diikat pada keluli melalui tindak balas metalurgi.
- Sudut dan tepi biasanya menerima liputan salutan yang baik kerana keseluruhan bahagian fabrikasi direndam.
- Kerosakan salutan kecil tidak serta-merta mendedahkan keluli kepada kakisan yang cepat.
- Zink boleh memberikan perlindungan korban di sekitar calar kecil atau kawasan yang dipotong.
- Salutan boleh diukur, diperiksa dan ditentukan mengikut piawaian.
Struktur berlapis ini juga sebab penampilan salutan HDG mungkin berbeza-beza. Sesetengah bahagian cerah dan spangled, manakala bahagian lain berwarna kelabu kusam atau matte. Permukaan kelabu yang kusam tidak secara automatik bermakna tergalvani yang lemah. Kimia keluli, terutamanya kandungan silikon dan fosforus, boleh mempercepatkan-pertumbuhan aloi besi zink dan menghasilkan salutan yang lebih tebal dan lebih gelap.
Zink Patina dan Perlindungan-Jangka Panjang
Selepas-keluli tergalvani celup panas terdedah kepada atmosfera, permukaan zink luar mula bertindak balas dengan oksigen, lembapan dan karbon dioksida. Lama kelamaan, patina zink yang stabil terbentuk di permukaan. Patina ini mengurangkan kadar kakisan zink dan memanjangkan hayat perkhidmatan.Walau bagaimanapun, keluli tergalvani yang baru mesti disimpan dengan betul. Jika bahagian disusun rapat dalam keadaan basah tanpa aliran udara, karat putih mungkin terbentuk. Karat putih biasanya berkaitan dengan kelembapan terperangkap dan pengudaraan yang lemah semasa penyimpanan atau pengangkutan, tidak semestinya kegagalan proses galvanizing itu sendiri.
Untuk projek yang melibatkan penyimpanan luar, transit marin atau laluan penghantaran yang panjang, bahagian bergalvani hendaklah dibungkus dan disimpan dengan:
- ruang saliran antara permukaan
- penyimpanan kering jika boleh
- peredaran udara yang baik
- pemisahan daripada bahan kimia yang agresif
- pemeriksaan sebelum pemasangan
Piawaian dan Pemeriksaan Hot Dip Galvanizing
Galvanizing hot dip hendaklah dinyatakan dan diperiksa mengikut piawaian yang betul. Piawaian yang berbeza digunakan untuk keluli struktur, perkakasan, bar pengukuhan, pengikat berulir dan kawasan pembaikan.
| Standard | Skop Biasa |
|---|---|
| ASTM A123 / A123M | Salutan bergalvani celup zink-panas pada produk besi dan keluli |
| ASTM A153 / A153M | Salutan zink pada perkakasan besi dan keluli |
| ASTM A767 / A767M | Bar keluli tetulang bersalut-zink |
| ASTM F2329 / F2329M | Salutan zink -celup panas untuk bolt keluli karbon dan aloi, skru, pencuci, nat dan pengikat berulir |
| ASTM A780 | Membaiki kawasan bergalvani yang rosak dan tidak bersalut |
| ISO 1461 | Salutan bergalvani celup panas pada barang besi dan keluli yang direka |
Pemeriksaan bukan sahaja pemeriksaan visual. Pemeriksaan HDG praktikal biasanya termasuk pengukuran ketebalan salutan, semakan penampilan, semakan tempat kosong, semakan pembaikan dan pengesahan bahawa tanda saliran atau pengudaraan tidak menjejaskan penggunaan yang dimaksudkan.
Item pemeriksaan biasa termasuk:
- Ketebalan salutan:diukur dengan tolok ketebalan magnetik atau kaedah lain yang diterima.
- Penampilan permukaan:diperiksa untuk kekasaran, ketulan, larian, abu, zarah najis atau timbunan berlebihan.
- Kawasan kosong:disemak untuk menentukan sama ada pembaikan diperlukan.
- Lekatan:diperiksa apabila diperlukan oleh standard atau spesifikasi projek yang berkenaan.
- Kawasan berulir:disemak untuk kesesuaian selepas salutan yang melibatkan bolt, nat atau bahagian berulir.
- Zon pembaikan:dibaiki mengikut kaedah pembaikan dan kriteria penerimaan yang ditetapkan.
Untuk keluli fabrikasi, keperluan ketebalan selalunya bergantung pada ketebalan keluli dan kategori bahan. Spesifikasi yang jelas harus mentakrifkan lebih daripada keperluan galvanizing am; ia hendaklah menyatakan piawaian yang berkenaan, jenis produk, skop pemeriksaan dan sebarang keadaan permukaan atau pemasangan khas.


Galvanizing Hot Dip vs Salutan Zink Lain
Tidak semua keluli tergalvani mempunyai struktur salutan yang sama. Perkataan "tergalvani" mungkin merujuk kepada beberapa kaedah salutan zink, tetapi ketahanan, ketebalan salutan, perlindungan tepi dan prestasi perkhidmatannya boleh menjadi sangat berbeza.
| item | Panas-Dip Galvanizing | Elektro-Megalvani / Penyaduran Zink | Pra-Keluli Tergalvani |
|---|---|---|---|
| Kaedah salutan | Keluli fabrikasi direndam dalam zink cair | Zink dimendapkan melalui proses elektrokimia | Kepingan keluli atau tiub disalut sebelum fabrikasi |
| Struktur salutan | Zink-lapisan aloi besi ditambah lapisan zink luar | Lapisan zink termendap nipis | Kilang berterusan-salutan zink digunakan |
| Ikatan | Tindak balas metalurgi | Pemendapan permukaan | Salutan kilang sebelum dipotong atau dibentuk |
| Perlindungan tepi | Baik pada bahagian fabrikasi yang direndam | Terhad pada geometri tajam | Bahagian tepi yang dipotong boleh mendedahkan keluli kosong |
| Penggunaan biasa | Keluli struktur, penyokong paip, pagar, bahagian fabrikasi luar | Bahagian dalaman, komponen kecil, penampilan-item sensitif | Lembaran, tiub ringan, produk terbentuk |
| Had utama | Saiz cerek, pengudaraan, saliran, pembentukan salutan | Rizab kakisan tugas berat-yang lebih rendah | Kawasan yang dikimpal atau dipotong mungkin memerlukan perlindungan tambahan |

Muat Turun:-Panas Galvanizing lwn Salutan Zink Lain
Galvanizing hot dip biasanya lebih disukai apabila bahagian fabrikasi akhir mesti dilindungi selepas mengimpal, memotong, menggerudi atau membentuk. Keluli pra-mungkin sesuai untuk-kepingan tugas ringan atau produk tiub, tetapi bahagian tepi yang dipotong dan kawasan yang dikimpal memerlukan perhatian tambahan. Penyaduran elektro-dan penyaduran zink boleh memberikan kemasan yang lebih licin, tetapi ia biasanya digunakan di mana salutan yang lebih nipis boleh diterima.
Di manakah Keluli Tergalvani Hot Dip Digunakan?
Keluli tergalvani celup panas digunakan di mana perlindungan kakisan mesti bertahan dalam pendedahan luar atau industri sebenar. Aplikasi yang paling sesuai ialah aplikasi yang sukar mengecat semula, akses terhad atau permukaan keluli mungkin terdedah kepada kelembapan, lelasan atau luluhawa-panjang.
Syarat permohonan biasa termasuk:
- Bingkai struktur luar:struktur tempat letak kereta, platform, tangga, susur tangan, dan bingkai sokongan yang terdedah kepada hujan, kelembapan dan pencemaran atmosfera.
- Rak paip dan penyokong paip:kurungan, pelana, penyangkut dan keluli sokongan yang digunakan dalam loji di mana pemeluwapan, air percikan dan kerosakan salutan boleh berlaku semasa pemasangan.
- Komponen lebuh raya:pagar, tiang tanda, tiang lampu, kelengkapan jambatan, dan penghadang yang terdedah kepada air jalan, habuk, garam dan impak penyelenggaraan.
- Struktur utiliti dan kuasa:bahagian menara penghantaran, tiang, lengan silang, dan perkakasan yang dipasang dalam persekitaran terbuka di mana pengecatan semula biasa tidak praktikal.
- Pemasangan keluli buatan:plat asas, kurungan dikimpal, bingkai dan bahagian berongga di mana tepi, kimpalan dan lubang gerudi memerlukan-perlindungan pasca fabrikasi.
Untuk paip keluli, tiub dan komponen berongga, butiran reka bentuk menjadi sangat penting. Bahagian tertutup mesti membenarkan udara dan zink cair bergerak dengan selamat. Tanpa pengudaraan dan saliran yang betul, tekanan terperangkap, pengekalan asid, atau salutan yang tidak lengkap mungkin berlaku. Bagi projek bekalan paip,panas-paip keluli tergalvanihendaklah disemak bersama dengan piawaian paip, keperluan salutan zink, jenis hujung, kaedah pembungkusan, dan dokumen pemeriksaan.
Nota Reka Bentuk dan Fabrikasi Sebelum Hot Dip Galvanizing
Galvanizing celup panas adalah proses rendaman menyeluruh, jadi reka bentuk bahagian secara langsung mempengaruhi kualiti dan keselamatan salutan. Bahagian bergalvani yang direka bentuk dengan baik-membolehkan cecair pembersih, fluks, udara dan zink cair masuk dan mengalir tanpa memerangkap cecair atau tekanan.
Titik fabrikasi penting termasuk:
- Bahagian berongga memerlukan saiz yang betullubang bolong dan lubang longkang.
- Permukaan yang bertindih dan jurang yang rapat boleh memerangkap bahan kimia pembersih atau kelembapan.
- Sanga kimpalan, cat, minyak, dan tanda berat hendaklah ditanggalkan sebelum digalvani.
- Benang, lubang ketepatan, dan pemasangan gelongsor memerlukan elaun untuk pembentukan salutan.
- Pemasangan besar mesti sesuai dengan cerek galvani atau direka bentuk untuk pencelupan progresif.
- Kimpalan atau pengisaran selepas galvanizing menghilangkan perlindungan tempatan dan memerlukan pembaikan.
- Kedap-pemasangan dikimpal mesti disemak dengan teliti untuk mengelakkan udara terperangkap atau risiko letupan semasa rendaman.
Untuk bingkai kompleks, penyokong paip, dan struktur tiub, reka bentuk galvanizing harus dikaji sebelum fabrikasi. Pembuangan dan saliran yang betul bukanlah butiran kosmetik; ia menjejaskan kesinambungan salutan, keselamatan pekerja, kesesuaian dimensi dan penerimaan akhir.
Kelebihan dan Had Galvanizing Hot Dip
Galvanizing hot dip dihargai kerana ia menyediakan sistem perlindungan kakisan-penyelenggaraan yang teguh, boleh diperiksa dan rendah. Prestasinya datang daripada struktur aloi besi-zink dan tingkah laku pengorbanan zink.
Kelebihan
- Salutan terikat secara metalurgi dengan lekatan yang kuat
- Zink-lapisan aloi besi yang tahan terhadap pengendalian dan lelasan
- Perlindungan penghalang ditambah perlindungan katodik
- Liputan yang baik pada tepi, bucu, kimpalan dan lubang selepas fabrikasi
- Sesuai untuk banyak komponen keluli luaran dan perindustrian
- Permintaan penyelenggaraan yang lebih rendah berbanding dengan kebanyakan sistem cat-sahaja
- Piawaian yang diiktiraf untuk ketebalan salutan, pembaikan dan pemeriksaan
Had
- Saiz bahagian dihadkan oleh dimensi cerek dan kapasiti pengendalian.
- Kimia keluli boleh menjejaskan warna salutan, ketebalan, dan tekstur permukaan.
- Komponen toleransi rapat-mungkin memerlukan pemesinan atau pembersihan benang selepas digalvani.
- Bahagian tertutup memerlukan pengudaraan dan saliran yang betul.
- Karat putih boleh berlaku jika bahagian tergalvani yang baru disimpan basah tanpa peredaran udara.
- Kimpalan, pemotongan atau pengisaran selepas menggembleng mengeluarkan salutan pelindung secara setempat.
Soalan Lazim
01.Adakah salutan bergalvani celup panas yang lebih tebal-selalu lebih baik?
02. Mengapakah keluli bergalvani celup-panas kadangkala kelihatan kelabu kusam?
03. Bolehkah panas-celup keluli tergalvani berkarat semasa penyimpanan atau penghantaran?
04. Apakah yang perlu diperiksa sebelum menyatakan galvanizing hot dip?
Pensijilan

Sijil CE

Sijil ISO 9001

Sijil API Q1

Sijil ABS

Sijil AP-5L

Sijil API-5CT